
PVC hab lemez– más néven Celuka tábla, Forex tábla vagy expandált PVC – mindenhol megtalálható. Reklám, bútor, belsőépítészet, csomagolás. Ez egy olyan anyag, amely szinte minden iparágban megtalálta az utat. De az, hogy a megvásárolt gép valóban stabil, kiváló minőségű táblát tud-e előállítani, soha nem függ attól, hogy mi a berendezés neve. Arról van szó, hogy érted-e, hogyan kell kiválasztani, hangolni és karbantartani.
Az extruder beszívja a port és kiadja a lapot. A folyamat bármely pontján, ha valami ki van kapcsolva, a termék azt hangosan és tisztán mutatja.
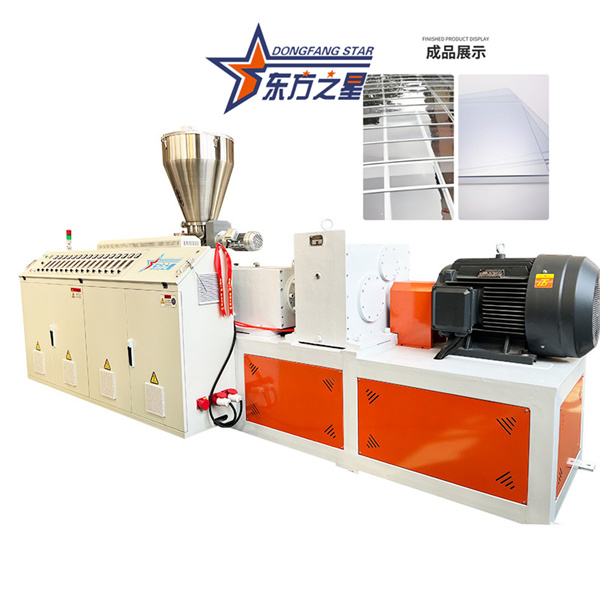
A PVC hablemez extrudáló sor lényegében egy kúpos ikercsigás extruder, amely egy teljes lefelé irányuló vezetékkel párosul. Miért kúpos ikercsavar? Mivel a PVC por gyenge hőstabilitású. Az egycsigás extruder túl sok súrlódási hőt termel – a por már azelőtt elkezd lebomlani, mielőtt megolvadna. A kúpos ikercsavar ezzel szemben elkerüli a túlzott súrlódási hőt az extrudálás során, így megakadályozza az olvadék bomlását. Stabil teljesítményt, jó keveredést és kiváló képlékenységet biztosít, így a merev PVC-termékek gyártásához a legjobb választás.
A felszerelés kiválasztásakor kezdje a kapacitással és a termék jellemzőivel. Az óránkénti teljesítmény az extruder modelljétől függ. Egy tipikus konfigurációban az SJZ80/156 fő extruder SJZ65/132 koextruderrel párosítva 400–500 kg/óra teljesítményt ad 1220–2050 mm-es lemezszélességgel és 3–30 mm vastagsággal. Vastagabb táblákhoz (20 mm-es és nagyobb) nagyobb nyomatékú extruderre van szükség. Minél szélesebb a tábla, annál igényesebb lesz a matrica kialakítása és a hűtési kalibrálási szakasz – ezt nem lehet hamisítani egy általános géppel.
A downstream vonal ugyanilyen kritikus. Az extruder csak a szív. A kalibrációs asztal, a hűtőrácsok, a lehúzó egység és a vágóállomás határozza meg a tábla síkságát és méretpontosságát. Berendezés vásárlásakor fordítson több időt a teljes terméksor kiértékelésére, és kevesebb időt a feltűnő fő extruder specifikációk áttekintésével.
A PVC hablapok leggyakoribb minőségi problémája a ridegség – a lapok könnyen elpattannak. A táblatörési problémák több mint 90%-a nem a készítményre, hanem a rossz képlékenységre vezethető vissza.
A plasztikázás az a folyamat, amelyben a PVC port felhevítik és nyírják a csavar belsejében, aminek következtében a molekulaláncok teljesen kinyílnak és összegabalyodnak. Ha a plasztikázás nem teljes, a tábla belseje olyan, mint egy rosszul gyúrt tészta – laza, nincs szívós, és hajlamos a pattanásra.
A plaszticitás megítéléséhez ne hagyatkozzon az érzésre vagy a megjelenésre. Nézze meg a fő extruder motor áramát.
Túl alacsony az áramerősség: Nem elegendő a képlékenyítés. Az anyag túl "csúszós", és nem képezett viszkózus olvadékot – nem dolgozták meg megfelelően.Ha az áram túl alacsony, ne rohanjon a készítmény megváltoztatásával. Növelje a 3. és 4. zóna – a képlékeny és kompressziós szakaszok – hőmérsékletét 2-3°C-kal. Az olvadék viszkozitása nő, a csavar ellenállása megnő, és az áram emelkedik. A hőmérséklet beállítása után várjon 15-20 percet, amíg a rendszer stabilizálódik, figyelje meg az áramváltozást, és kis lépésekben finomhangoljon, amíg az áram a célérték közelében nem stabilizálódik.
A PVC hablemez extrudálási hőmérséklet-szabályozása köztudottan finom. Ha a hőmérséklet túl magas, az anyag idő előtt habzik a hordóban, ami olvadéktörést és érdes deszkafelületet okoz. Ha túl alacsony, akkor a képlékenyítés nem teljes, és a tábla felülete egyenetlenné válik.
A teljes vonal hőmérséklet-szabályozása általában három zónát követ:
| Zóna | Elhelyezkedés | Alapelv |
|---|---|---|
| Fűtési zóna | A szellőzőnyílás előtt (bevezető rész + kompressziós rész) | Kicsit magasabb hőmérséklet, gyors hőbevitel |
| Állandó hőmérsékletű zóna | A szellőzőnyílás után (szellőző rész + adagoló rész) | A nyírási hő már elegendő; fűtés és hűtés szabályozása is szükséges |
| Hőmérséklet-tartó zóna | Vágófej, adapter és matrica test | Az olvadékszilárdság megőrzése érdekében kissé alacsonyabban, mint az extrudáló szakasz |
A merev, alacsony habzású PVC-lemez extrudálásához a kutatások referenciafolyamatot javasolnak: csavarfordulatszám 38–42 ford./perc, szerszámhőmérséklet 180–190 °C, ami alacsonyabb lemezsűrűséget és jobb cellaszerkezetet eredményez. De ez csak referencia. A tényleges gyártást a berendezés, a készítmény és a termék vastagsága alapján kell beállítani.
A szerszám hőmérséklete különösen problémás. Túl alacsony, és az olvadék elveszti rugalmasságát, ami miatt a tábla elszakad. Túl magas, és az olvadékszilárdság csökken, a buborékok felszakadnak, és a tábla felületén üregek keletkeznek.
Az extrudálási nyomás a sikeres habosítás kulcsa. Megfelelő nyomás mellett a buborékok finomak és sűrűek. Nem megfelelő nyomás esetén a buborékok nagyok és egyenetlenek, és a tábla felülete megsérül. A fő motoráram és a vágófej nyomása megbízható mutatója a hőmérséklet szabályozásának: ha jó a plaszticitás, az áram és a nyomás is stabil. Ha a képlékenyítés gyenge, a nyomás ingadozik, és az áram instabil.
A csavar sebessége is számít. A nagyobb fordulatszám nagyobb teljesítményt jelent, de az olvadékhőmérséklet gyorsan megemelkedik, és a folyamatvezérlés igényesebbé válik. A habzás azonban egyenletesebb, a felület minősége pedig jobb. A túl alacsony fordulatszám gyenge képlékenységet, alacsony hatásfokot és érdes deszkafelületet jelent. Ezenkívül figyelni kell az anyag tartózkodási idejét a hordóban és a szerszámban: túl rövid, és a habosítószer nem bomlik le teljesen, ami nagyobb lemezsűrűséget eredményez; túl hosszú, és túlzott habzás lép fel, ami rontja a mechanikai tulajdonságokat.
Az anyag feldolgozására extrudert építenek. De ha nem tartod fenn, akkor inkább megemészti a nyereségedet.
Rendszeres maradéktisztítás: A csavarokon, hordókon és szerszámokon maradt PVC-gyanta idővel megkeményedik, elzárva az áramlási utakat és a kopó alkatrészeket. Leállítás és lehűlés után szerelje szét a megfelelő alkatrészeket, és tisztítsa meg őket a gyártó által javasolt öblítőszerrel vagy puha szerszámokkal. A csavar tisztításakor csökkentse a fő fordulatszámot körülbelül 5 ford./perc értékre a kopás minimalizálása érdekében, és sűrített levegővel fújja át ismételten az adagolónyíláson és a szellőzőnyíláson.
| Tünet | Valószínű Oka | Javító intézkedés |
|---|---|---|
| A tábla törékeny, könnyen törik | Rossz képlékenység; alacsony motoráram | Növelje a 3-4 zóna hőmérsékletét 2-3°C-kal; várjon 15-20 percet |
| Durva deszka felület | A szerszám hőmérséklete túl magas vagy túl alacsony; olvadéktörés | Állítsa be a szerszám hőmérsékletét kis lépésekben (±2°C egyszerre) |
| Egyenetlen buborékszerkezet | elégtelen extrudálási nyomás; nyomásingadozások | Ellenőrizze a szerszám hőmérsékletét; ellenőrizze a képernyőcsomagot, hogy nincs-e eltömődés |
| Ingadozó motoráram | Instabil képlékenyítés; következetlen etetés | Ellenőrizze a betáplálási szakasz hőmérsékletét; ellenőrizze az anyagadagolás konzisztenciáját |
| A tábla vastagságának változása | Egyenetlen felszállási sebesség; die ajakrés nem egységes | Állítsa be a felszállási sebességet; ellenőrizze a szerszám ajak beállító csavarjait |
| Víz szivárog a hűtőrészben | Kopott tömítések; laza szerelvények | Cserélje ki a tömítéseket; húzza meg a hűtővezeték csatlakozásait |
A PVC hablemez extrudálási technológiája kiforrott. A keret, a csavarok és a hőmérséklet-szabályozó rendszerek – a gyártók mind megépítik őket. A különbség abban rejlik, hogy miután megkapta a berendezést, be tudja-e hangolni a négy változót – a hőmérsékletet, a sebességet, a nyomást és az összetételt –, hogy együtt működjenek az adott műhelyi feltételek alapján.


